
En LSZH-jakke som ser feilfri ut på spolen kan fortsatt mislykkes i en strekktest ved kabelprodusentens linje, eller utvikle overflatebobler som ingen dysejustering ser ut til å fikse. Årsaken er sjelden ekstruderen. Den sitter lenger oppstrøms, i sammensetningsformuleringen og produksjonsprosessen som gjør råpulver til pellets.
Konklusjon først: brannytelse, mekaniske egenskaper og bearbeidbarhet av en LSZH-forbindelse bestemmes ved formuleringsbenken og blandingslinjen, ikke ved kabelekstruderen. Hvis du velger eller kjøper LSZH-materialer, vil forståelsen av disse trinnene hjelpe deg med å sette realistiske ekstruderingsvinduer, tolke innkommende inspeksjonsresultater og bedømme om en leverandør kan levere konsistente partier.
LSZH står for lav røyk, null halogen. Disse forbindelsene er polyolefinbaserte og fri for klor, brom og andre halogener. Når en kabel brenner, avgir de lite røyk og ingen etsende halogengasser, noe som beskytter mennesker og utstyr i tunneler, bygninger, skip og datasentre. Denne sikkerheten kommer med en avveining: Formuleringen er mer følsom for prosessforhold enn PVC, og små variasjoner i fyllstoffkvalitet, fuktighet eller blanding kan direkte forringe mekanisk ytelse.
Hvorfor prosessen betyr så mye som oppskriften
Et datablad forteller deg hva en LSZH-blanding skal levere, men den forteller deg ikke hvordan partiet ble laget. To partier med samme tetthet og samme begrensende oksygenindeks kan fortsatt oppføre seg forskjellig på ekstruderen hvis en ble blandet med dårlig fyllstoffdispersjon eller absorbert fuktighet under pakking. Oppskriften og prosessen er to halvdeler av ett, og den endelige kabelytelsen av begge.
Dette er grunnen til at erfarne kabelprodusenter ser utover karakternavnet. De spør om typen blandingslinje, smeltetemperaturprofilen, tørkeprosedyren og kvalitetskontrolltestene bak hvert parti. I avsnittene nedenfor går vi gjennom hovedkomponentene i en LSZH-formulering, produksjonssekvensen og prosessvariablene som bestemmer batch-til-batch-konsistensen.
Kjernekomponenter i en LSZH-formulering
Base polymersystem
De fleste LSZH-formuleringer starter med etylen-vinylacetat (EVA) med et vinylacetatinnhold mellom 15 og 28 prosent, kombinert med lavdensitet eller lineær lavdensitetspolyetylen. EVA gir fleksibilitet og polaritet, noe som hjelper matrisen til å akseptere de svært høye fyllstoffmengdene som kreves for flammehemming. Polyolefin-elastomerer tilsettes noen ganger for å forbedre lavtemperaturfleksibilitet, noe som betyr noe for kuldebestandige kabelkvaliteter som brukes i utendørs- eller energilagringsapplikasjoner.
Flammehemmende fyllstoffer
Brannytelsen til en LSZH-forbindelse avhenger hovedsakelig av uorganiske hydroksydstoffer. Aluminiumtrihydroksid (ATH) spaltes endotermisk ved omtrent 200-220 °C, og frigjør vanndamp som fortynner brennbare gasser. Magnesiumdihydroksid (MDH) dekomponerer over 330 °C, noe som gjør det nyttig for høyere temperaturer og tverrbundne kvaliteter. Total fyllstoffmengde vanligvis 50-65 vektprosent, så valg av fyllstoff har stor innvirkning på prosessering og endelige egenskaper.
| Eiendom | ATH (aluminiumtrihydroksid) | MDH (magnesiumdihydroksid) |
|---|---|---|
| Typisk dekomponeringsområde | 200-220°C | 330°C og over |
| Behandlingstemperaturgrense | Lavere; holder smeltet under omtrent 220°C | Høyere; tillater smelteverk over 220°C |
| Typisk bruk | 90-105°C termoplastkvaliteter | 125-150°C og tverrbundne kvaliteter |
| Kostnad | Lavere | Høyere |
Funksjonelle tilsetningsstoffer
Koblingsmidler, vanligvis silaner eller maleerte polyolefiner, bindemiddel fyllstoffoverflaten til polymermatrisen og beskytter forlengelse ved brudd. Antioksidanter og metalldeaktiveringsmidler beskytter materialet under varmealdring. Smøremidler senker viskositeten og forbedrer overflatekvaliteten under ekstrudering. For tverrbindbare LSZH-kvaliteter tilsettes i stedet et silan-tverrbindingssystem eller en bestrålingssensibiliserende pakke.
Formuleringsdesign: Hva avveiningene egentlig betyr
Økning av fyllstoffmengden forbedrer begrensende oksygenindeks og reduserer røykutvikling, men det reduserer også strekkfasthet, forlengelse og fleksibilitet. Dette er den sentrale avveiningen for enhver LSZH-formulering. En godt designet kvalitetsholder med flammehemmende ytelse på nivået som kreves av standarden, samtidig som det er nok forlengelse for sikker kabelinstallasjon og bøying.
Temperaturvurdering er den andre store dimensjonen. En 90°C klasse, en 105°C klasse, en 125°C klasse og en 150°C klasse bruker hver forskjellige polymerforhold, fyllstoffvalg og antioksidantsystemer. En blanding som er klassifisert for 125 °C, bruker for eksempel MDH eller et blandet fyllstoffsystem og en stabilisatorpakke med høyere temperatur. Den samme applikasjonslogikken gjelder forskjellen mellom isolasjons- og kappeforbindelser: isolasjonskvaliteter legger vekt på volumresistivitet og dielektrisk styrke, mens kappekvaliteter understreker slitestyrke, oljebestandighet og fleksibilitet under mekanisk påkjenning.
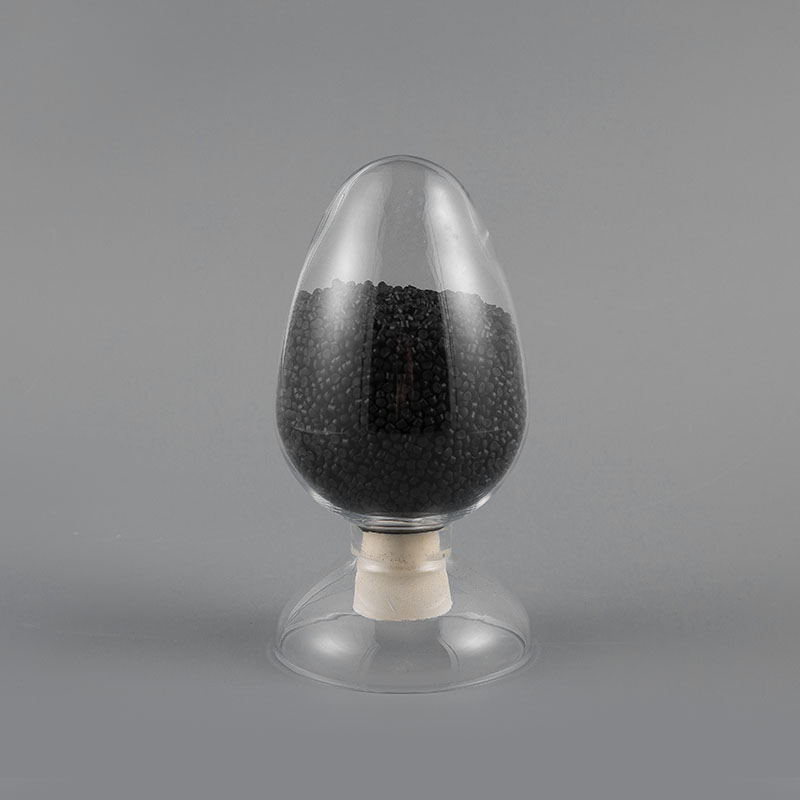
Termoplastisk LSZH er den vanligste typen, og den er stabil i lagring og lett å resirkulere. Et typisk produkt som f.eks termoplastisk LSZH flammehemmende kappeblanding behandles direkte på konvensjonelle enkeltskrue ekstrudere. For applikasjoner som krever høy temperaturbestandighet, oljebestandighet og motstand mot deformasjon under varme, er tverrbundne versjoner foretrukket. An bestråling-tverrbundet LSZH isolasjonsmateriale , for eksempel, beholder sin form og dielektriske egenskaper etter langvarig eksponering for høye temperaturer, og det er grunnen til at tverrbundet LSZH er vanlig i bil- og bygningsrådapplikasjoner.
 Engros ML-FJ1051 105℃ Bestråling tverrbundet LSZH flammehemmende isolasjon Vi er Kina engros ML-FJ1051 105 ℃ Bestråling tverrbundet LSZH flammehemmende isolasjonsmateriale Leverandører, fabrikk, Hangzhou Mei... Se produkt → Engros ML-TH9001 Termoplastisk LSZH flammehemmende kappemateriale Leverandør Vi er Kina engros ML-TH9001 Termoplastisk LSZH flammehemmende kappemateriale leverandører, fabrikk, Hangzhou Meilin New Materials Te... Se produkt →
LSZH-produksjonsprosessen trinn for trinn
Produksjon av LSZH-forbindelse følger den samme generelle ruten som brukes for de fleste fylte polyolefinforbindelser, men den høye fyllstoffbelastningen og følsomheten til uorganiske fyllstoffer gjør hvert trinn kritisk.
Råvareinspeksjon og tørking
Innkommende fyllstoffer kontrolleres for partikkelstørrelsesfordeling, renhet og fuktighetsinnhold. ATH-partikler på 1-2 mikrometer spres jevnere og gir bedre mekaniske egenskaper enn grovere kvaliteter. Fordi ATH absorber fuktighet fra luften, må siloer og emballasje beskyttes, og tørking er ofte nødvendig før blanding.
Forblanding og kobling
Polymerer, fyllstoffer og tilsetningsstoffer veies og blandes i en høyhastighetsblander. Dette er stadiet hvor koblingsmidler vanligvis tilsettes, som belegger overflaten av fyllstoffet med et tynt silan- eller malert lag. Blandetid og utløpstemperaturmidler påvirker hvor jevne koblingsfordeler og dårlig blanding kan forårsake agglomererte fyllstoffartikler som overlever i den endelige pelleten.
Blanding og pelletisering
Forblandingen smelter og homogeniseres i en samroterende dobbeltkrueekstruder, deretter avkjøles og kuttes i pellets. Smeltetemperaturen må holde seg over plastiseringspunktet til polymeren, men godt under dekomponeringstemperaturen til fyllstoffet; for ATH-baserte systemer begynner en smeltetemperatur over omtrent 220°C å generere mikrohull og overflatebehandling som senere viser seg som dårlig forlengelse. Forholdet mellom sammensetningsparametere og endelig kabeloppførsel undersøkes mer detaljert i vår artikkel om hvordan fyllstoffdispersjon påvirker ekstrudert LSZH-integritet.
Etter pelletisering tørkes pellets og pakker umiddelbart. Fuktighet absorberer i pellets forårsaker bobler og hulrom under kabelekstrudering, spesielt i isolasjonsapplikasjoner hvor veggen er tynn og de dielektriske kravene er strenge.
Batchsporing
Hver batch er merket med klasse, produksjonsdato og lotnummer slik at resultater fra kvalitetskontrolllaboratoriet kan spores tilbake til spesielle råvarepartier og prosessforhold. Denne sporbarheten er avgjørende når en kunde rapporterer og eiendomsavvik som må undersøkes.
Kritiske prosessvariabler på sammensetningslinjen
Fire variabler fortjener spesiell oppmerksomhet fordi de forklarer de fleste LSZH-kvalitetsproblemer.
- Smeltetemperatur. Å holde seg innenfor behandlingsvinduet, vanligvis 150-200°C for ATH-fylte EVA-systemer, bevarer både mekaniske egenskaper og overflatekvalitet. Overoppheting bryter ned fyllstoffet og frigjør vanndamp inne i smelten.
- Skjær- og skrudesign. Høy skjærkraft hjelper med å spre fyllstoffer, men øker også smeltetemperaturen. Skrueelementer og hastighet må tilpasses formuleringen; for aggressiv blanding kan bryte ned polymeren.
- Fuktighetskontroll. Både råfyllstoffer og ferdige pellets tar lett opp fuktighet. Oppbevaringsforhold, tørketemperatur og emballasje påvirker sluttproduktet.
- Kryssbindingsaktivering. Silan-tverrbindbare LSZH-forbindelser må ikke tverrbindes for tidlig under blandingen. Temperaturen og tidspunktet for silantilsetningen styres slik at tverrbindingen starter kun ved kabelprodusentens ekstruderingslinje.
Kabelprodusenter ser også effekten av disse variablene på sine egne linjer. Den samme blandingen kan oppføre seg annerledes i en enkeltskrue ekstruder med sperreskrue kontra en lavkompresjonsskrue. Praktisk erfaring med temperaturprofiler og skruehastigheter er dokumentert i vår gjennomgang av vanlige LSZH ekstruderingsutfordringer i kommunikasjonsskapler.
Kvalitetskontroll: Tester som betyr noe
Anerkjente LSZH-produsenter tester hver batch for et definert sett med egenskaper før de frigis. Tabellen nedenfor viser testing som kabelprodusenter bør forvente på et typisk datablad og hva hver test avslører.
| Test | Hva den bekrefter | Typisk mål (veiledning) |
|---|---|---|
| Strekkstyrke | Mekanisk integritet av jakken eller isolasjonen | Min. 9 MPa før og etter aldring |
| Forlengelse ved brudd | Fleksibilitet og motstand mot sprekker under installasjon | Min. 125-150 %, avhengig av karakter |
| Begrensende oksygenindeks | Relativ flammehemming av forbindelsen | 28-32 % eller høyere, avhengig av karakter |
| Tetthet | Konsistens av fyllstofflasting mellom batch | Innenfor stramme spesifikasjonsgrenser |
| Varmealdring | Bevarte egenskaper etter langvarig termisk eksponering | Lav endring etter 7-10 dager ved nominell temperatur |
Brannrelaterte tester er like viktige som mekaniske. En begrenset oksygenindeks er det grunnleggende skjermingsverktøyet, men det beskriver ikke oppførselen til en brennende kabel i en ekte brann. Røyktetthet, røyktoksisitet og korrosivitet av forbrenningsgasser avgjør om en kabel kan brukes i en tunnel, et sykehus eller et datasenter. Vi har beskrevet hvordan man kvantifiserer røyktoksisitet og korrosivitet av LSZH-forbindelser i en egen veiledning.
For kabelprodusenter som retter seg mot bestemte markeringer, må forbindelsen også kontakte den relevante standarden. Byggetrådapplikasjoner krever økt grad og reaksjon-til-brann-klassifisering som B1, B2 eller C. A B1-klasse LSZH flammehemmende kappeblanding er formulert og testet mot en slik klassifisering, så sammensatt karakter og kabeldesign må justeres fra starten.
Engros ML-H9001B1 termoplastisk LSZH flammehemmende mantelmateriale av B1-kvalitet Vi er Kina engros ML-H9001B1 termoplastisk LSZH flammehemmende B1 klasse mantelmaterialeleverandører, fabrikk, Hangzhou Meilin New Ma... Se produkt → Hva dette betyr for Compound Sourcing
Når du vurderer en LSZH-leverandør, spør om mer enn databladet. Spør om råvarekontroll, sammensetningslinjekonfigurasjon, oppholdstid ved høy temperatur, fuktighetshåndtering og batch-til-batch-konsistens. En leverandør som har integrert disse variablene i sin produksjonsprosess er langt mer sannsynlig å sende en forbindelse som går jevnt på linjen og består av kabeltypetester ved første forsøk.
Meilin, for eksempel, driver 31 automatiserte produksjonslinjer fordelt på tre fabrikker og vedlikeholder sitt eget laboratorietestingsutstyr, som er akkurat den typen infrastruktur som kreves for å kontrollere fyllstoffkvalitet, fuktighet og batchkonsistens. Tretti års erfaring innen kabelmaterialer viser seg også i bredden av klasseporteføljen: termoplastiske og tverrbundne LSZH, B1/B2/C-klasser, temperaturklassifiseringer fra 90 °C til 150 °C, og dedikerte isolasjons-, kappe- og innvendige kappevarianter.
Den samme logikken gjelder omvendt: hvis kabelen har mislyktes i en branntest eller en varmealderstest, kan årsakene ofte spores tilbake til formuleringen og prosessen, ikke til ekstruderinnstillinger. Når formuleringen og produksjonsprosessen er kontrollert, er forbindelsen stabil, ekstruderingseffekten er forutsigbar, og den ferdige kabelen fungerer som designet.